

Kada serija rukavica otpornih na posjekotine zakaže na proizvodnoj liniji kupca, trošak je rijetko ograničen na odbijene zalihe. Izgubljeno vrijeme proizvodnje, praznine u sigurnosnoj usklađenosti i teret ponovnog pronalaženja izvora brzo se zbrajaju. Iz našeg rada kao proizvođača zaštitnih rukavica koji vodi vlastitu tvornicu u Rugaou, Jiangsu, temeljni uzrok većine neuspjeha isporuke nije pogrešan dizajn rukavica, već karika koja nedostaje između certificiranog uzorka i količine pošiljke. Disciplinirana tvornička revizija rukavica otpornih na posjekotine i radni sustav kontrole kvalitete postoje kako bi se zatvorio taj jaz. Zaključak je jednostavan: provjerite tvornicu radi dosljednosti, a ne radi jednog impresivnog uzorka.
Zašto tvornička revizija znači više od laboratorijskog testa
Standardi kao što su ANSI/ISEA 105 i EN 388 opisuju što rukavica može učiniti u laboratorijskim uvjetima. Oni ne jamče da će se sljedećih tisuću pari ponašati na isti način. Tvornička revizija odgovara na drugo pitanje: može li ovaj proizvođač ponoviti certificiranu izvedbu u količini?
Strukturirana revizija pregledava dokumentirane postupke, zapise o kalibraciji stroja i definirane točke pregleda. Također otkriva kako tvornica reagira kada nešto nije u skladu sa specifikacijama. Postrojenje koje vaga rukavice tijekom pletenja, na primjer, hvata pomicanje napetosti pređe prije nego što to utječe na gotove proizvode. Postrojenje koje tek testira na kraju otkriva probleme nakon utrošenog materijala i rada.
U tvornici kojom se dobro upravlja, problemi s kvalitetom uočavaju se rano. Grafikon u nastavku prikazuje tipičnu distribuciju gdje se nedostaci koji u konačnici utječu na gotovu rukavicu prvo otkriju u toku proizvodnje.
Udio defekata rukavica otpornih na posjekotine prvi put otkrivenih u svakoj fazi pregleda (ilustrativni uzorak).
Ključna područja koja treba pokriti u reviziji tvornice rukavica otpornih na posjekotine
Učinkovita revizija prati lanac vrijednosti od vlakana do pakiranog kartona. Kupci bi trebali organizirati posjet oko četiri ključna područja: dolazni materijal, pletenje, umakanje ili premazivanje i završna inspekcija. Svako područje ima svoje kriterije prihvaćanja i vlastite načine kvara.
| Područje revizije | Točke provjere | Utjecaj proizvodnje |
|---|---|---|
| Dolazni material | Vrsta vlakna i denier, zapisi o serijama spojeva za premazivanje, potvrde dobavljača | Zamjena pređe mijenja performanse reza čak i kada oznaka ostaje ista |
| Pletenje process | Strojna mjera, gustoća uboda, intervali uzorkovanja težine rukavica | Manje pomicanje napetosti utječe na cjelovitost bešavne rukavice i konačni rez |
| Uranjanje ili premazivanje | Viskoznost kaše, vrijeme zadržavanja, profil temperature u pećnici, trajanje stvrdnjavanja | Premazivanje thickness and adhesion drive grip, abrasion, and measured cut performance |
| Konačna inspection | Uzorkovanje otpornosti na rezove, dimenzionalne provjere, vizualni pregled i pregled označavanja | Potvrđuje ponašanje serije prije pakiranja i otpreme |
Revizijsko izvješće treba zabilježiti što je uočeno na svakom ulazu, a ne samo ima li tvornica priručnik o kvaliteti. Praktični test je jednostavan: može li operater na svakoj stanici opisati kriterije prihvaćanja bez čitanja zidnog plakata?
Standardi otpornosti na posjekotine: Što bi revizija trebala potvrditi
Otpornost na rez nije jedan broj. Kupci u Sjevernoj Americi oslanjaju se na ANSI/ISEA 105, koji rangira performanse od A1 do A9. Europski kupci koriste EN 388, koji izvještava o numeričkoj ljestvici od razine 1 do 5. Dva sustava koriste različite principe testiranja, tako da se rukavica koja ima dobre performanse prema jednom standardu može ponašati drugačije prema drugom. Revizija bi trebala potvrditi prema kojem standardu je tvornica certificirana i pokriva li izvješće o ispitivanju trenutnu proizvodnu liniju.
| Aspekt | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| Ljestvica razine rezanja | A1 do A9 | Razina 1 do 5 |
| Princip ispitivanja | Tomodinamometar, mjeri grame sile rezanja | Coup test, mjeri indeks rezanja u odnosu na rotirajući nož |
| Zajednička industrijska specifikacija | A4 do A6 za rukovanje metalom i staklom | Razina 3 do 5 za usporedivu izloženost |
| Izvješće o pokrivenosti | Dlan i ponekad puna rukavica | Višestruki uzorci iz različitih područja rukavica |
Kada specifikacija zahtijeva otpornost na rez A5, tvornica bi trebala moći prikazati izvješća o ispitivanju iste proizvodne linije koja se revidira, a ne samo uzorak poslan u laboratorij nekoliko mjeseci ranije. Dobar primjer ove razine su sive rukavice visoke učinkovitosti otporne na posjekotine kalibra 13 A5, temeljne stavke u našem asortimanu. Prije zaključavanja specifikacije, kupci također trebaju razumjeti razliku između terminologije otporne na posjekotine i otporne na posjekotine, što je tema obrađena u našem industrijski vodič .
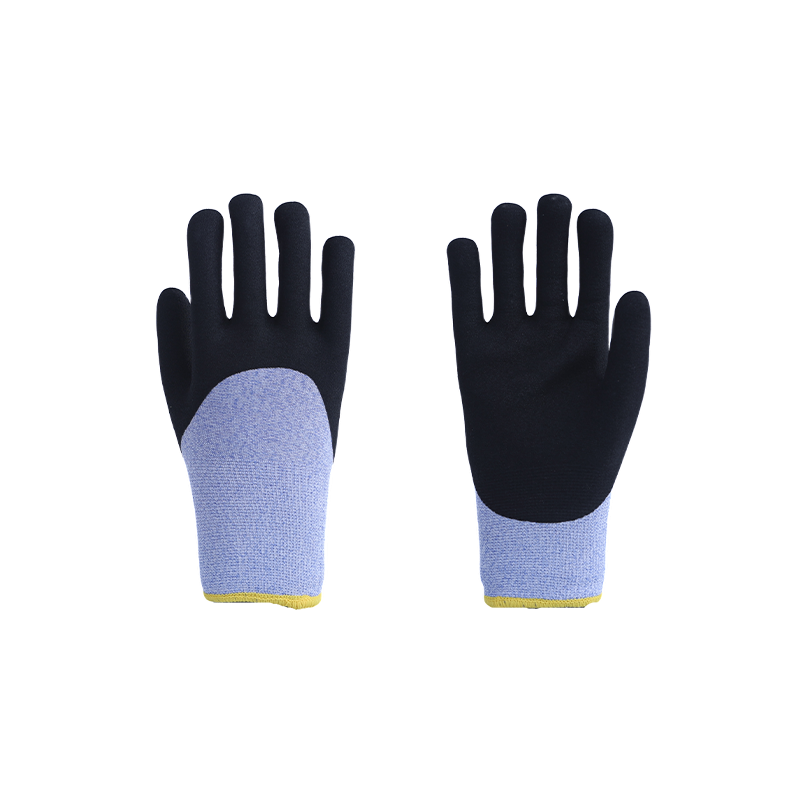
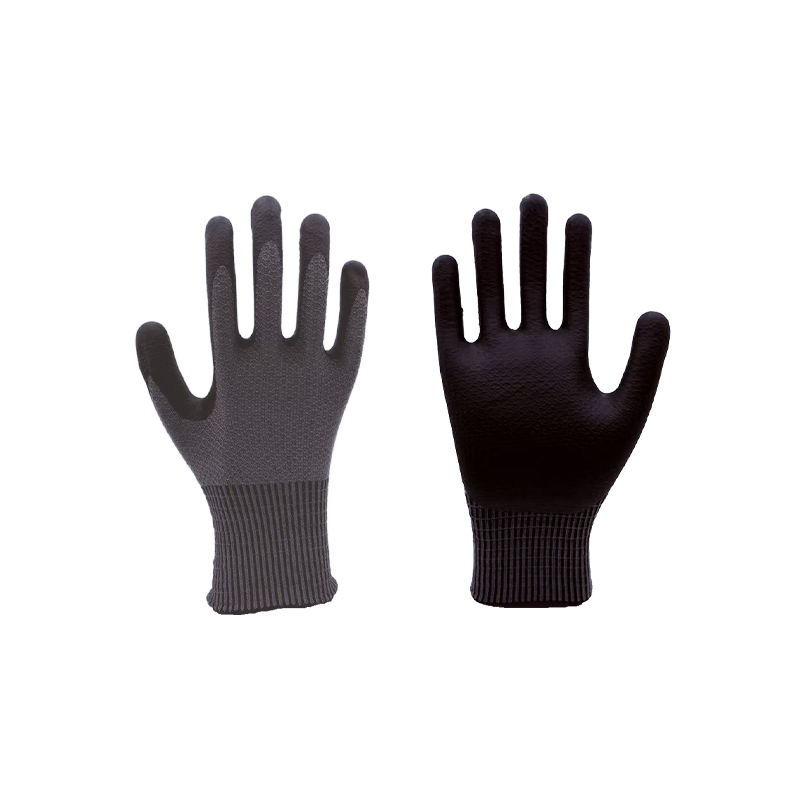
 13-Gauge A5 sive rukavice visokih performansi otporne na posjekotine Ova pletena rukavica s uzorkom ličija s premazom od nitrilne pjene nudi EN388 razinu E zaštitu od posjekotina, balansirajući fleksibilnost, prianjanje i otpornost na habanje za precizne i logističke zadatke. Pogledajte proizvod →
Točke kontrole kvalitete u tijeku proizvodnje
Kontrola kvalitete u tvornici rukavica otpornih na posjekotine trebala bi biti niz prolaza, a ne jedan završni test. Sljedeće kontrolne točke minimum su za pouzdan lanac opskrbe:
- Inspekcija ulaznog materijala: provjerite vrstu vlakana, denijer i smjesu premaza prema kupovnoj specifikaciji.
- Uzorkovanje procesa pletenja: izmjerite težinu rukavice i gustoću uboda u fiksnim intervalima kako biste otkrili pomicanje stroja.
- Provjere nanošenja premaza: pratite viskoznost kaše, vrijeme potapanja i temperaturu otvrdnjavanja.
- Ispitivanje otpornosti na rezove: testirajte proizvodne uzorke prema relevantnom standardu prema rasporedu.
- Provjera dimenzija i šavova: provjerite duljinu, stil manšete i sve šavne konstrukcije.
- Završni vizualni pregled i pakiranje: izdvojite neispravne rukavice i potvrdite točnost naljepnice.
Svaki prolaz mora imati definiran plan uzorkovanja. Tvornica koja testira jedan par po seriji ne provodi kontrolu kvalitete; izvodi gestu. Grafikon u nastavku prikazuje tipičnu distribuciju nedostataka primijećenih tijekom završne inspekcije u proizvodnji premazanih rukavica otpornih na posjekotine.
- Premazivanje voids 30%
- Odstupanje dimenzija 25%
- Nedostaci uboda ili pletiva 20%
- Površinska kontaminacija 15%
- Ostalo 10%
Kvaliteta premaza i završne obrade: druga polovica priče
Premaz na dlanu često razlikuje rukavicu koja je samo otporna na posjekotine od one koja je praktična za nošenje tijekom cijele smjene. Kemijski sastav premaza, viskoznost, vrijeme zadržavanja i profil stvrdnjavanja utječu na prianjanje, otpornost na habanje i konačnu izmjerenu izvedbu rezanja. Revizija bi trebala potvrditi jesu li ti parametri dokumentirani za svaki proizvod i prate li se u evidenciji proizvodnje.
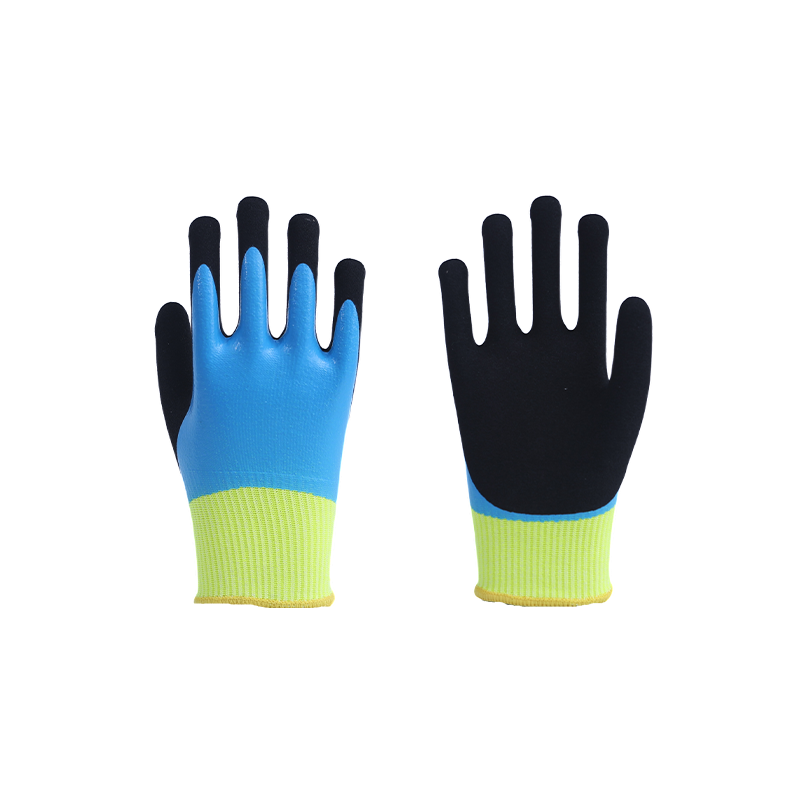
Za primjene koje kombiniraju izloženost oštrici s grubim površinama ili masnim dijelovima, strategija premaza mijenja ekonomičnost rukavica. Naša potpuno uronjena abrazivna rukavica otporna na rezove relevantan je primjer: osnovna HPPE pređa daje ocjenu rezanja, dok abrazivni premaz nosi vijek trajanja. Ako nanošenje premaza nije kontrolirano, kupac nasljeđuje rukavicu koja se pokvari rano tijekom upotrebe.
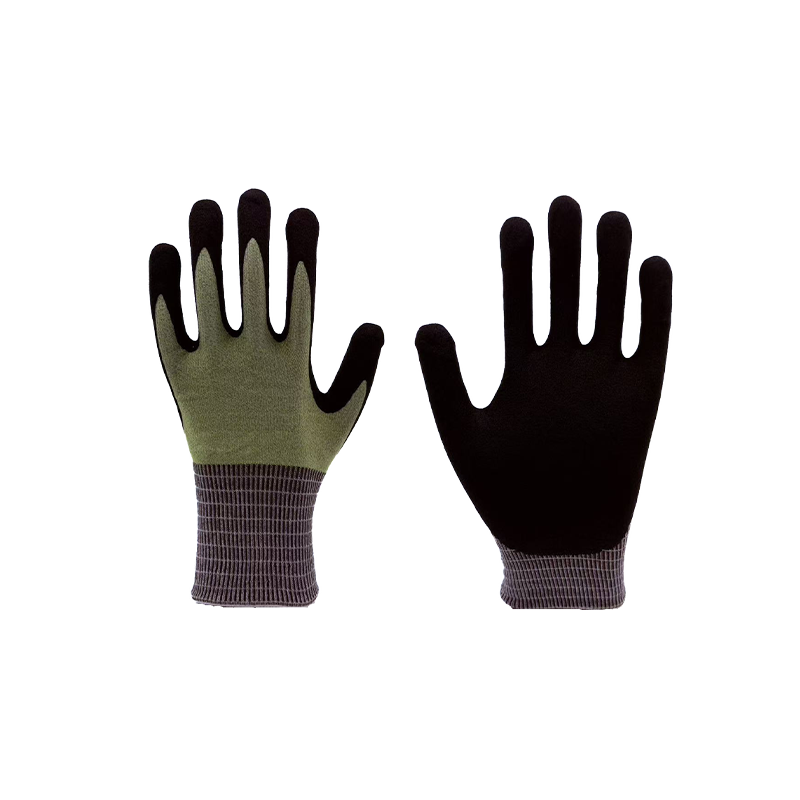
 Potpuno uronjene abrazivne rukavice otporne na posjekotine Potpuno umočena matirana rukavica kalibra 15 koja kombinira HPPE, staklena vlakna i poliester za A4 rez i otpornost na abraziju razine 4, prikladna za rukovanje nauljenim ili grubim površinama. Pogledajte proizvod →
Crvene zastavice u tvorničkoj reviziji rukavica otpornih na posjekotine
- Oznake koje navode certifikacijski standard bez odgovarajućeg izvješća o ispitivanju za stvarnu proizvodnu liniju.
- Nema sljedivosti serije: tvornica ne može povezati gotovu seriju sa svojom ulaznom evidencijom materijala.
- Inspekcijske stanice bez definiranih kriterija za prolaz ili pad.
- Parametri premaza koji se prilagođavaju iskustvom operatera, a ne dokumentiranim postavkama procesa.
- Oprema za ispitivanje rezova koja nikada nije bila kalibrirana ili nema zapise o kalibraciji.
- Različiti odgovori o učestalosti uzorkovanja od prodajnog, proizvodnog i kvalitetnog osoblja.
Jedna crvena zastavica ne mora nužno diskvalificirati tvornicu, ali dvije ili više njih treba tretirati kao jasan signal upozorenja.
Kada revizija otkrije naprednu proizvodnu sposobnost
Kupci koji trebaju zaštitu iznad A5 često traže kompozitnu pređu, zaštitu od udaraca ili višeslojno ojačanje dlana. Ove konstrukcije kompliciraju pletenje, oblikovanje i pregled. Revizija bi trebala ispitati kako se tvornica nosi s tom složenošću, jer ista disciplina vrijedi i za jednostavnije proizvode.
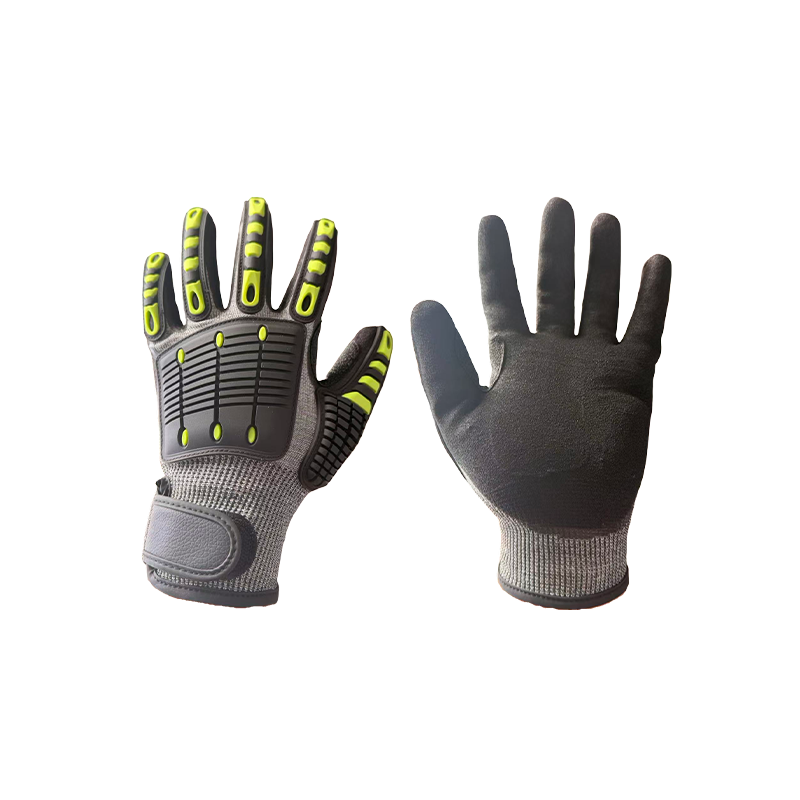
A6 rukavice otporne na posjekotine s TPR apsorpcijom udara, na primjer, zahtijevaju korak oblikovanja i vizualnu provjeru poravnanja jastučića nakon sastavljanja. Ako tvornica demonstrira kontroliranu proizvodnju na ovoj razini složenosti, njezina osnovna linija otpornih rukavica vjerojatno će slijediti istu disciplinu kvalitete.
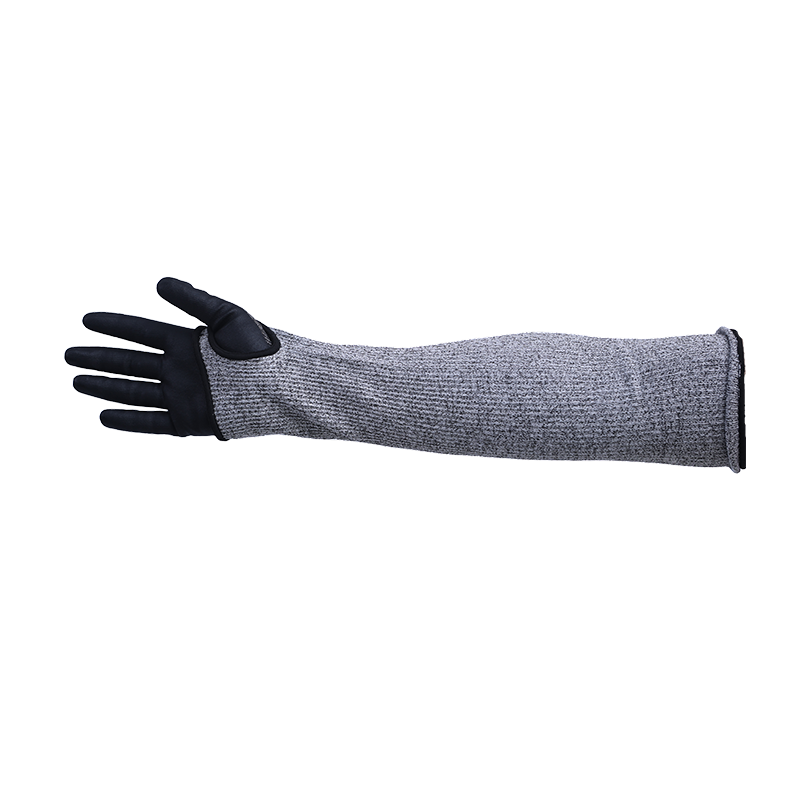
 A6 TPR rukavice za upijanje udaraca otporne na posjekotine S podstavom od 18 promjera s volframovim vlaknima za otpornost na posjekotine, TPR udarnim trakama i podstavom za dlan, ova rukavica odgovara visokorizičnim obradama metala i operacijama spašavanja. Pogledajte proizvod →
Revizija nije jednokratni događaj. Nakon uspješne revizije, kupac i tvornica trebaju se dogovoriti o učestalosti uzorkovanja, standardima dokumentacije i komunikacijskim kanalima. Ta stalna petlja kontrole kvalitete ono je što pretvara dobru tvornicu u pouzdanog dobavljača.
Slijedimo ovo načelo u svim našim proizvodnim linijama u Jiangsuu i pozdravljamo kupce koji žele sami provjeriti proces. Ako imate pitanja o našim postupcima testiranja ili želite razgovarati o planu revizije, naš tim je dostupan putem kontakt stranica .
Često postavljana pitanja
Koja je razlika između tvorničke revizije i inspekcije kvalitete?
Revizijom se ocjenjuje cjelokupni sustav tvornice: procedure, dokumentacija, sljedivost i kontrola procesa. Inspekcijom se potvrđuje da određena serija zadovoljava dogovorene specifikacije. Oba su potrebna za pouzdani izvor rukavica otpornih na posjekotine.
Koliko često treba provjeravati tvornicu rukavica otpornih na posjekotine?
Minimalno, jednom godišnje za etabliranog dobavljača, a prije prve velike narudžbe za novog dobavljača. Velika promjena linije, akvizicija ili visoka stopa nesukladnosti trebala bi pokrenuti dodatnu reviziju.
Jamči li tvornička revizija da je svaka rukavica otporna na posjekotine?
Nijedna revizija ne može jamčiti svaku pojedinačnu jedinicu. Dobro vođena revizija smanjuje rizik provjerom je li proizvodni proces sposoban, je li oprema kalibrirana i je li plan uzorkovanja dovoljno agresivan da uhvati zanošenje prije otpreme.
Koju razinu otpornosti na rezanje trebam odrediti za rukovanje metalom?
Za lagani lim i opću montažu, A4 do A5 je uobičajeni raspon. Za teško žigosanje, rukovanje staklom i oštre izložene rubove, prikladniji je A6 i veći. Revizija bi trebala potvrditi da tvornička metoda ispitivanja odgovara vašoj ciljnoj razini.